粉丝加工行业作为传统食品产业的重要组成部分,在生产过程中会产生大量高浓度有机废水。这类废水主要来源于原料清洗、浸泡、磨浆、分离、脱水等工序,含有大量淀粉、蛋白质、纤维素等有机物,COD(化学需氧量)浓度常高达数千至数万mg/L,若直接排放将对周边水体造成严重污染。因此,选用针对性的粉丝加工污水处理设备,成为该行业实现环保合规与可持续发展的关键举措。
一、粉丝加工废水的主要特点与处理难点
- 有机物浓度高:废水中残留大量可溶性淀粉和蛋白质,BOD/COD比值较高,易生化处理,但负荷冲击大。
- 悬浮物(SS)含量高:粉丝碎渣、豆渣等细小纤维物质多,容易堵塞管道与设备。
- 水质波动大:根据生产批次和季节变化,水量与污染物浓度不均匀,要求处理系统具备较强的抗冲击能力。
- 氨氮与总氮问题:蛋白质分解会产生氨氮,若不处理易导致水体富营养化。
- 酸碱度波动:部分清洗与浸泡工序排放的废水pH值不稳定,需调节后进入生化系统。
二、粉丝加工污水处理设备的典型流程
一套完整的粉丝加工污水处理系统通常包含以下单元:
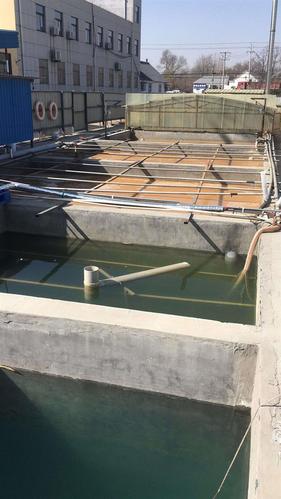
- 预处理单元:包括格栅/筛网(去除大颗粒杂物)、调节池(均衡水质水量)、气浮池或沉淀池(去除悬浮物与部分COD)。
- 生化处理单元:采用厌氧+好氧组合工艺,是去除有机物的核心环节。常见设备包括:
- UASB(上流式厌氧污泥床)或IC(内循环)厌氧反应器:用于高浓度有机废水,可将大分子有机物分解为甲烷和二氧化碳,大幅降低COD。
- 缺氧池+好氧池(A/O或A2/O工艺):实现脱氮除磷,进一步降解残余有机物。
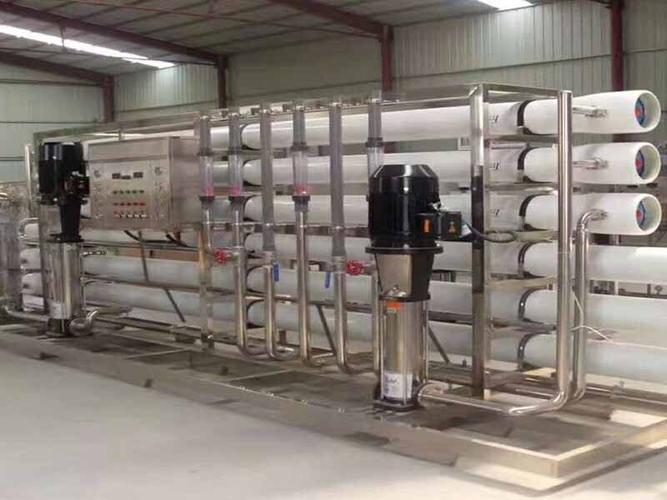
- MBR(膜生物反应器):将膜分离与生物处理结合,出水水质稳定,占地面积小。
- 深度处理单元:根据需要配置混凝沉淀、砂滤、活性炭过滤或高级氧化设备,确保出水达到《淀粉工业水污染物排放标准》或回用要求。
- 污泥处理单元:对预处理和生化过程产生的污泥进行浓缩、脱水与无害化处置。
三、常用粉丝加工污水处理设备类型
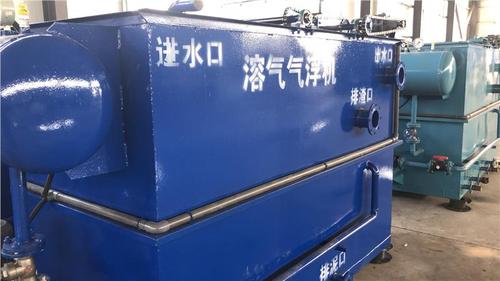
- 气浮设备:高效去除废水中的悬浮淀粉和油脂,常作为预处理核心设备。
- 厌氧反应器(UASB/IC):适合高浓度有机废水,能源回收(沼气)利用价值高,运行成本低。
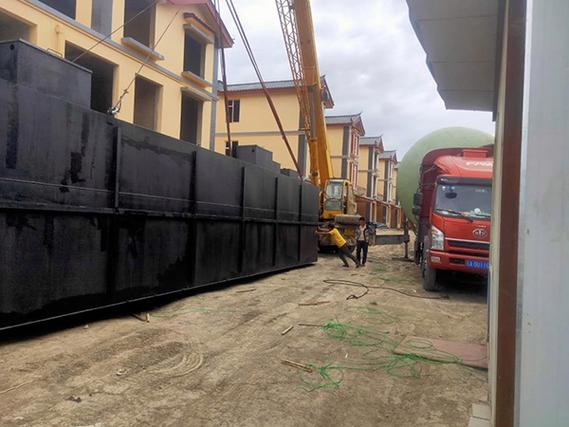
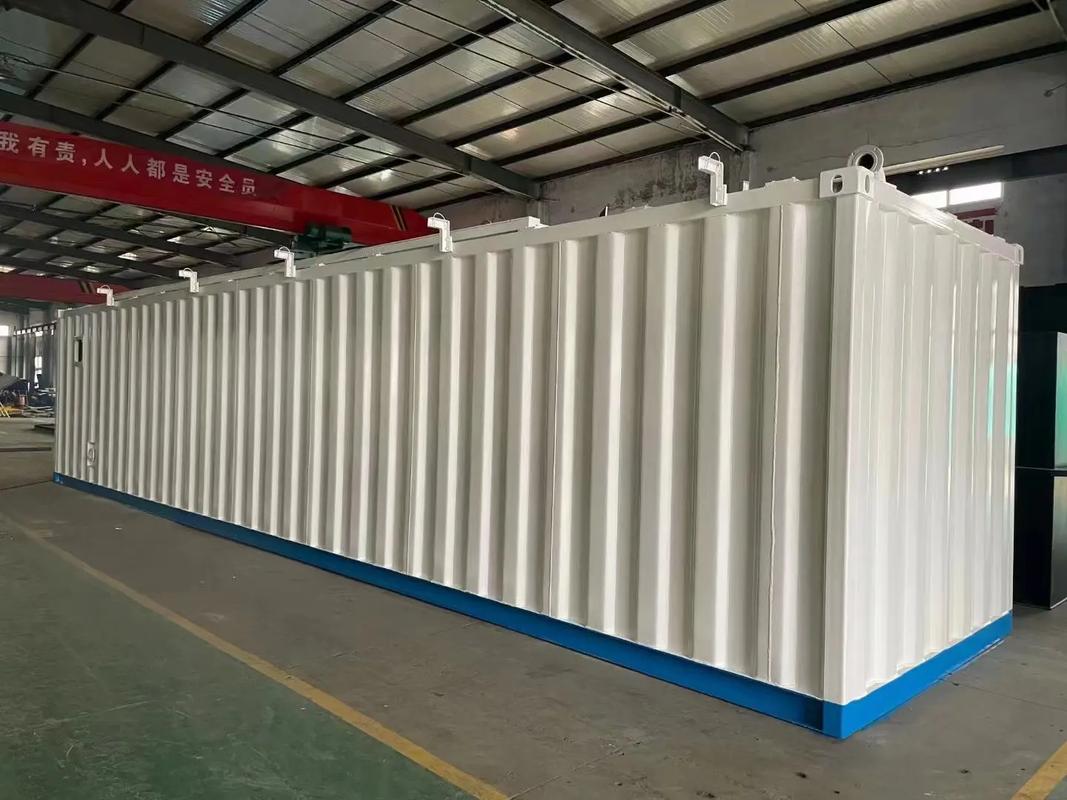
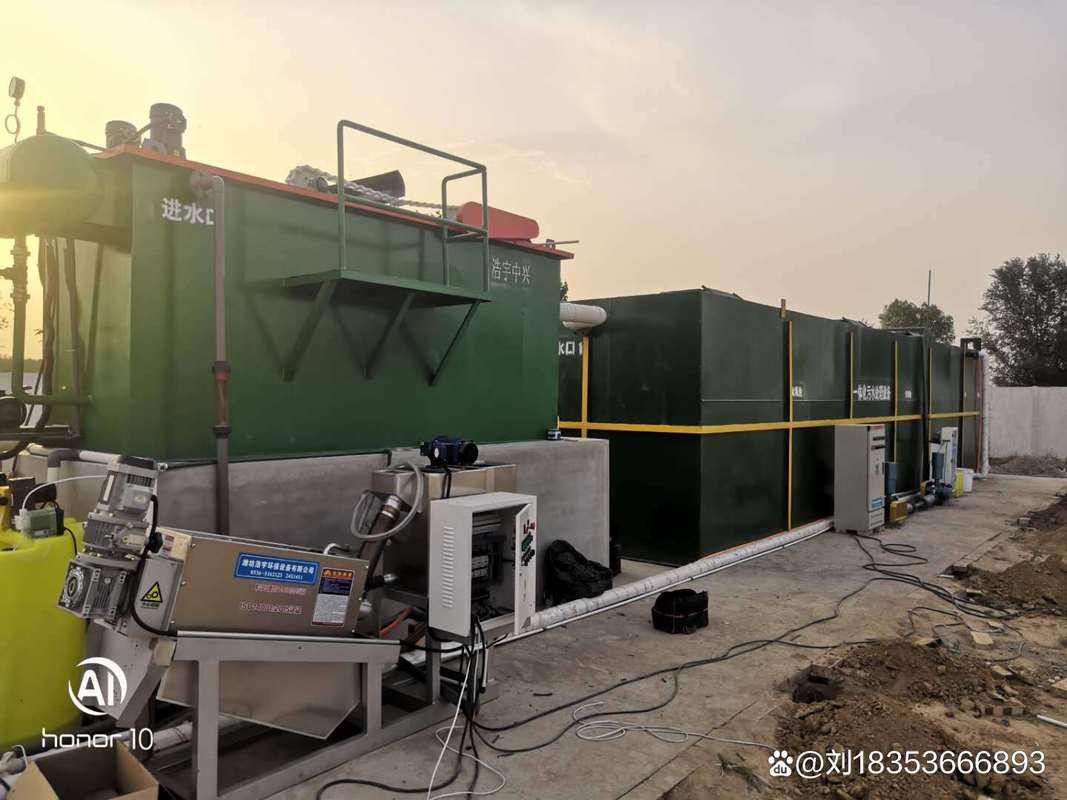
- 地埋式一体化污水处理设备:集成缺氧、好氧、沉淀、消毒等工艺,占地面积小,适用于中小型粉丝厂。
- MBR一体化设备:出水可直接回用于冲洗或绿化,膜组件寿命长,自动化程度高。
- 污泥脱水机(叠螺机/板框压滤机):将污泥含水率降至80%以下,便于运输与处置。
四、设备选型与运行建议
- 根据日均废水排放量、进水COD浓度及排放标准,确定处理规模与工艺组合。例如日处理50吨以下的小厂,可优先考虑厌氧+好氧+气浮一体机;大型粉丝厂则建议分建调节池、IC厌氧罐、A/O池及深度处理设施。
- 注意预处理效果:粉丝废水悬浮物易造成后续设备堵塞,务必强化格栅、气浮或沉淀环节。
- 重视营养平衡:生化处理需按BOD:N:P=100:5:1补充氮磷,但粉丝废水本身含氮较高,应监测后适当调整。
- 自动化控制:配置PLC与在线监测仪表(pH、溶解氧、液位等),可降低人工操作强度,保证稳定达标。
- 定期维护:厌氧反应器需监测颗粒污泥状态;膜组件需按周期反洗与化学清洗;曝气头需防堵塞。
五、结论
粉丝加工污水处理设备的核心在于“预处理+厌氧+好氧+深度处理”的组合工艺,其中厌氧生物处理是降低高浓度有机负荷的关键,好氧与膜技术确保出水稳定达标。选择合适的设备不仅能帮助企业避免环保处罚,还能通过沼气回收、废水回用等方式降低运行成本,实现环境效益与经济效益的双赢。建议粉丝生产企业根据自身规模、水质特点及当地排放要求,咨询专业环保设备厂家,定制高效、稳定、低耗的污水处理方案。